Català
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Flux de processament de la columna de caixa de l'estructura d'acer EIHE i assoliments de l'aplicació d'enginyeria
I. Dibuix de traçat general
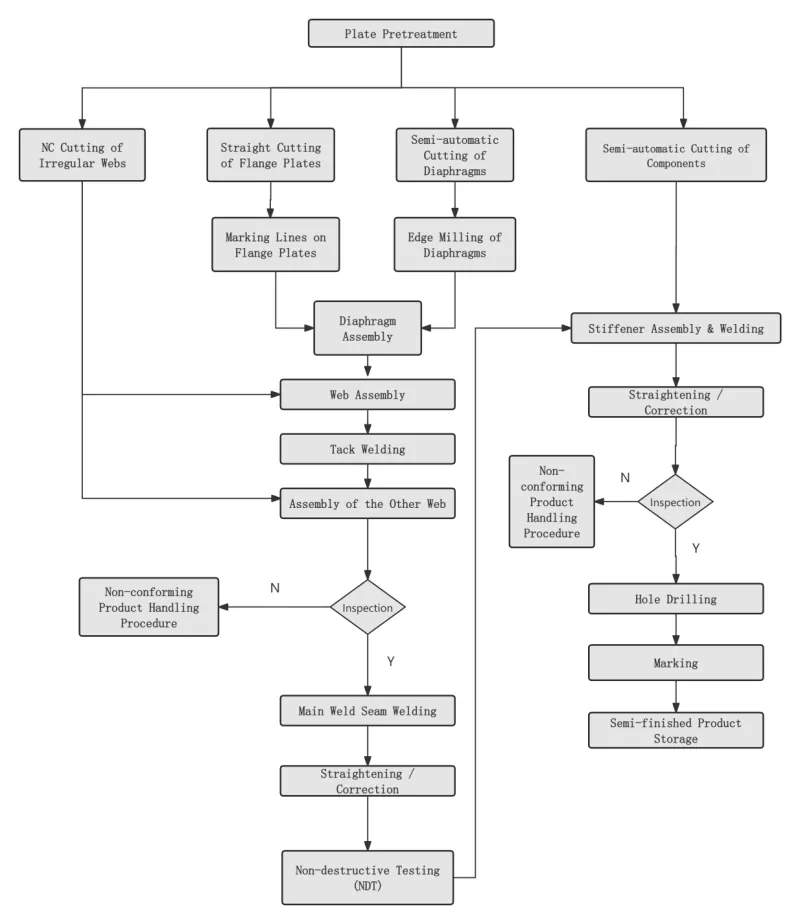
Ⅱ. Procés clau
|
Pas 1 Pretractament superficial de la placa d'acer |
Realitzat d'acord amb els requisits del disseny o del procés abans de l'obturació de la placa d'acer. |
|
|
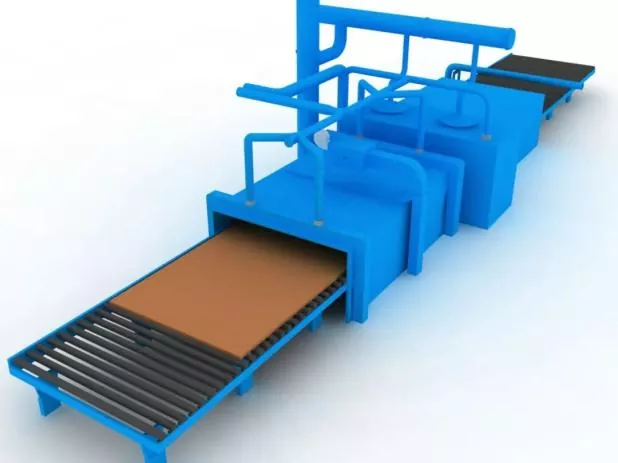
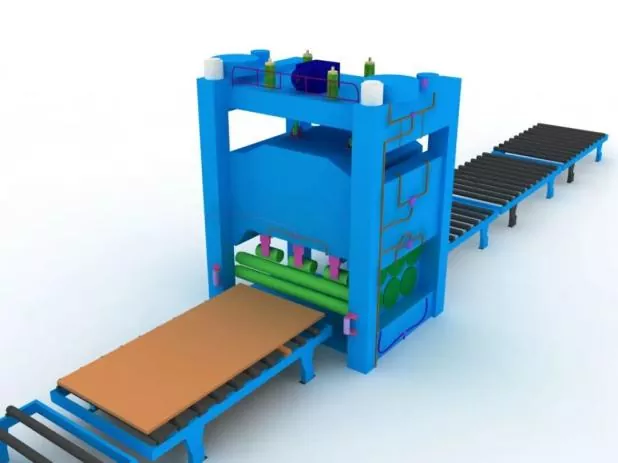
Pas 2 Alineació de la placa d'acer |
El redreçament general s'ha de dur a terme després del pretractament de la placa d'acer per garantir la precisió del tancament i alleujar la tensió residual interna de la placa d'acer. |
|
|
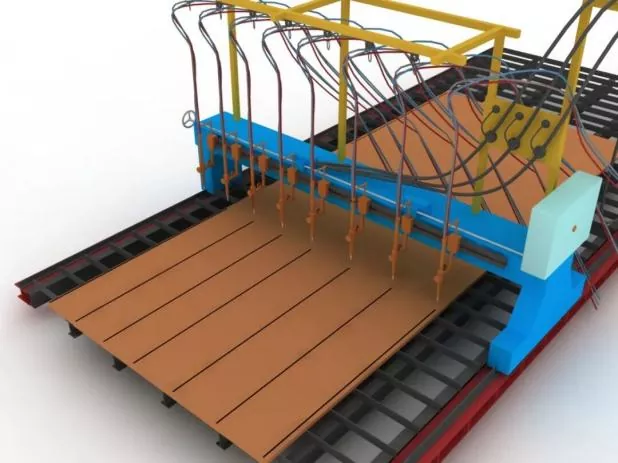
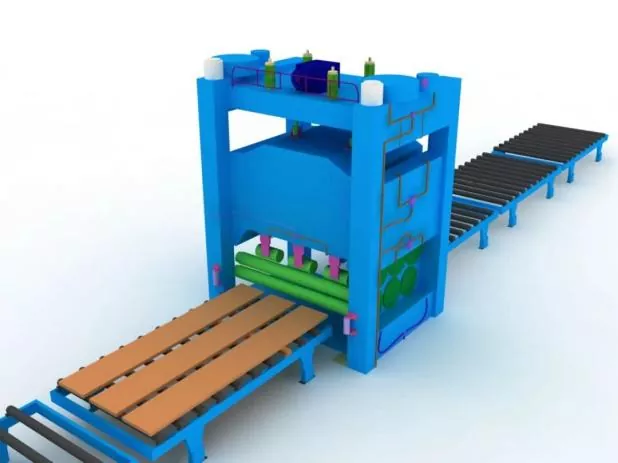
Pas 3 Tallar i obturar peces |
Abans de tallar, ajusteu la màquina de tall, confirmeu el model de broquet i comproveu l'estabilitat de la pressió de l'aire. |
|
|
Durant el tall, preescalfeu primer la costura de tall de la placa d'acer i controleu estrictament la velocitat de tall. |
||
|
Pas 4 Alineació secundària de les peces |
Es realitza després de l'obturació de plaques d'acer per garantir la precisió del muntatge i reduir la tensió residual interna de les plaques d'acer. |
|
|
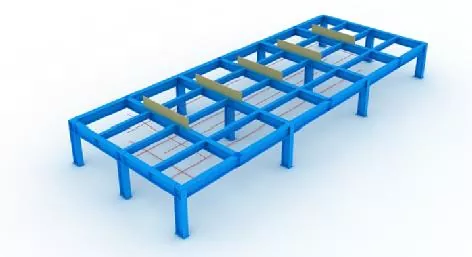
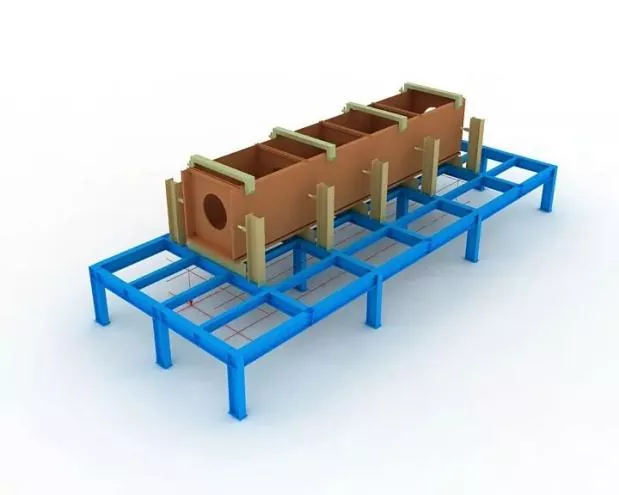
Pas 5 Configuració de les plantilles i les línies de disseny |
Abans del muntatge, primer s'han d'establir les línies de disseny i les plantilles. |
|
|
Durant la instal·lació de la plantilla, s'ha de garantir el nivell horitzontal de l'obertura superior i s'ha de garantir una rigidesa i resistència suficients. |
||
|
Totes les plantilles i línies de traçat només es poden posar en funcionament després de ser inspeccionades i aprovades pel personal designat. |
||
|
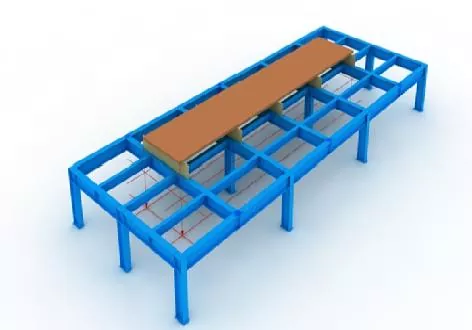
Pas 6 Ubicació del panell inferior |
Col·locat amb precisió per ploma i línies de disposició. |
|
|
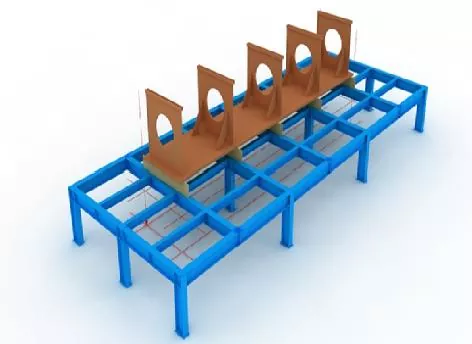
Pas 7 Conjunt del diafragma |
Abans de muntar els diafragmes, marqueu les línies de posicionament al panell inferior i elimineu l'òxid flotant a banda i banda de les línies amb una mola. |
|
|
Després de muntar els diafragmes, fixeu-los mitjançant soldadura per punt. |
||
|
Pas 8 Conjunt web |
Després de muntar i qualificar la web, enganxeu-la fortament contra el diafragma amb una presa i, a continuació, fixeu-la mitjançant la soldadura per punt.
|
|
|
Pas 9 Conjunt del panell superior |
Col·locació precís completa del panell superior amb plomada, després fixar-lo mitjançant soldadura per punt. |
|
|
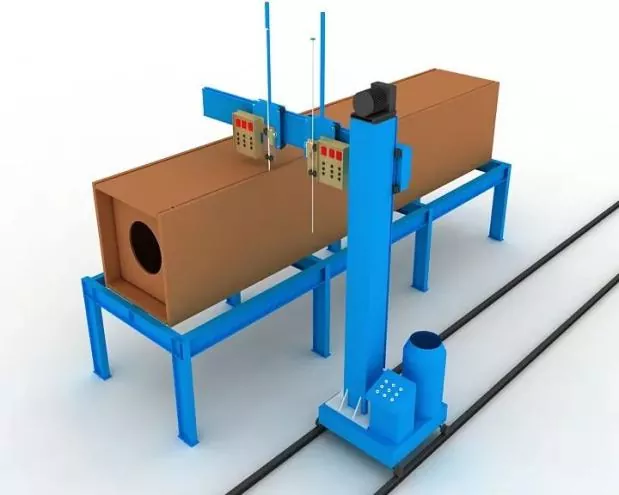
Pas 10 Soldadura d'electroescòria de diafragma |
S'adopta la soldadura electroescòria d'una sola cara per als diafragmes. |
|
|
Les mànigues de coure per a l'inici i l'extinció d'arc s'han d'instal·lar a les obertures superior i inferior dels forats de soldadura d'electroescòries durant la soldadura. |
||
|
El corrent i la tensió de soldadura s'han de controlar estrictament durant tot el procés de soldadura i s'ha de prestar atenció a observar el canvi de color de l'àrea de soldadura d'electroescòria a la xarxa. |
||
|
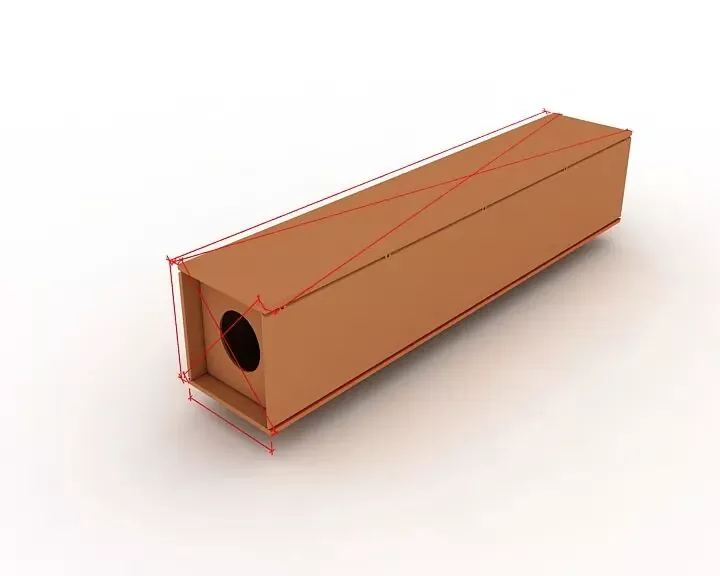
Pas 11 Inspecció general |
Durant la inspecció, centreu-vos en comprovar si la longitud del component, les dimensions diagonals i les dimensions de la secció final compleixen els requisits de disseny i especificació, i corregiu totes les peces fora de tolerància. |
|
|
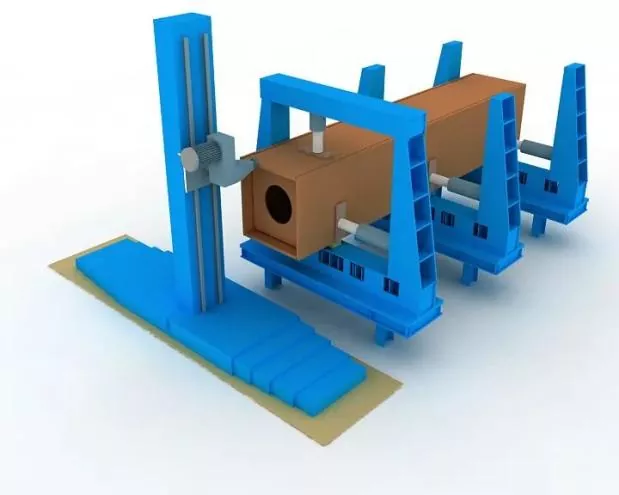
Pas 12 Fressar final |
Fresar la cara final després del muntatge i la soldadura. |
|
|
Garantir l'anivellació dels membres i el paral·lelisme entre la cara final i la fresa. |
||
|
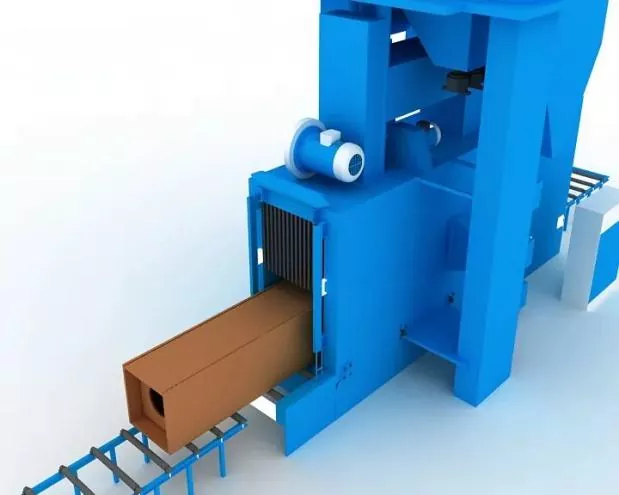
Pas 13 Aixeta de sorra i eliminació d'òxid |
Eliminació completa de l'òxid mitjançant granalla de sorra segons sigui necessari després de la soldadura, i després transferir-lo a la construcció del recobriment. |
|
Ⅲ. Especificacions de Muntatge, Col·locació i Soldadura
|
Precisió de muntatge |
Durant el muntatge: ● S'han d'adoptar les restriccions adequades per controlar la deformació de la soldadura. ● Els marges de contracció de la soldadura i la deformació inversa raonable es reservaran per controlar les dimensions dels components i garantir la forma correcta. |
|
Les desviacions permeses per a la fabricació i el muntatge de connexions soldades, així com les toleràncies dimensionals dels components estructurals, han de complir els requisits del Codi per a l'acceptació de la qualitat de la construcció d'estructures d'acer (GB 50205). |
|
|
Soldadura de posicionament de muntatge |
S'ha d'implementar mitjançant soldadura semiautomàtica de filferro sòlid per arc metàl·lic (GMAW). |
|
Soldador |
Els soldadors que es dediquen a la soldadura per punt de muntatge hauran de tenir els certificats de qualificació corresponents especificats a l'Especificació tècnica per a la soldadura d'estructures d'acer de construcció (JGJ81). |
|
Posició de les soldadures per punt |
Posició de les soldadures per punt: les soldadures per punt han d'evitar l'inici i el final de les soldadures formals, i no s'han de col·locar en cantonades, vores, extrems i altres àrees crítiques propenses a la resistència estructural i a defectes de mà d'obra. |
|
Per a les juntes en T, la soldadura per puntes: S'ha de realitzar simètricament per ambdues cares; Mentrestant, s'ha d'evitar tant com sigui possible la soldadura per punt a l'interior de la ranura. Per a la soldadura de ranura de penetració completa: la soldadura per puntes s'ha de realitzar a la ranura per a la ranura posterior, per exemple, la soldadura posterior. |
|
|
Les posicions de muntatge i soldadura de les plaques de suport de soldadura, així com les plaques d'escorrent i d'escorrent, han de complir amb les normes pertinents. |
|
|
Materials de soldadura |
Els materials de soldadura utilitzats per a l'acoblament i la soldadura per puntes han de ser coherents amb els de la soldadura formal, és a dir, s'adoptaran els mateixos materials de soldadura que en la soldadura oficial. |
|
Per a la soldadura de muntatge entre acer d'alta resistència i acer de baixa resistència, els materials de soldadura s'han de seleccionar d'acord amb el grau d'acer de baixa resistència. |
Notícies relacionades
- Salutacions del Dia Nacional d'Eihe Steel Structure
- Primera pujada amb èxit! El projecte Àsia Pacífic Marroc dut a terme per Eihe Steel
- Renovació de la qualificació aprovada! Eihe amplia de manera constant la petjada del mercat global
- Lliurament d'estructures d'acer EHSS per a aeroports i estacions
- Centrat en el desenvolupament global: l'Associació de la indústria de l'estructura d'acer de Shandong celebra amb èxit una conferència d'intercanvi d'experiències sobre internacionalització industrial
- EHSS va acollir únicament el vuitè Fòrum de desenvolupament d'alta qualitat de l'estructura d'acer de Shandong i la conferència anual SSSIA 2026 a Qingdao amb un èxit total
Deixa'm un missatge