Català
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Anàlisi de la tecnologia de producció d'estructures d'acer
Ⅰ. Visió general
Fabricació d'estructures d'acerés el procés de convertir els dibuixos de disseny en components estructurals físics. El seu nucli és processar materials d'acer en membres estructurals d'acer qualificats d'acord amb els requisits de disseny mitjançant procediments de producció de fàbrica, mantenint les propietats de la secció de l'acer bàsicament sense canvis.
La tecnologia de producció d'estructures d'acer és generalment similar a la de la fabricació mecànica. No obstant això, atès que els productes d'estructura d'acer s'assemblen finalment a les obres de construcció, els seus processos posen més èmfasi en el control de precisió i la prevenció de deformacions.
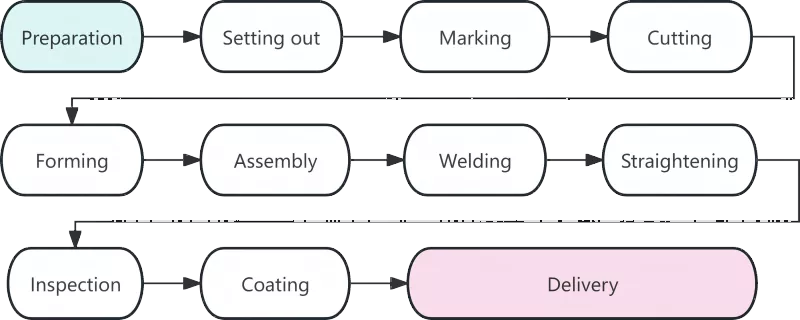
Ⅱ. Diagrama de flux del procés de producció d'estructures d'acer
Ⅲ. Anàlisi detallada de cada procediment de treball
|
Procés |
Descripció |
|
Preparació del material |
La preparació del material marca l'inici de la fabricació de l'estructura d'acer i la seva qualitat afecta directament tots els procediments de treball posteriors. Les tasques bàsiques en aquesta etapa inclouen l'acceptació del material, l'alineació i la neteja de superfícies. Després que els materials d'acer arribin a la fàbrica, els seus certificats de material s'han de comprovar amb els productes reals. S'ha de realitzar una reinspecció de la composició química i les propietats mecàniques dels acers utilitzats en components estructurals principals. Els acers deformats produïts durant el transport s'han de redreçar amb rodets o màquines elevadores hidràuliques. L'experiència demostra que aproximadament el 80% dels errors dimensionals en el blanc es produeixen per matèries primeres no endreçades. |
|
Lofting |
El lofting és el primer pas crític per al control de precisió en la fabricació d'estructures d'acer. En plataformes o taules de disseny dedicades, els tècnics dibuixen juntes i contorns de components a escala real en una proporció d'1:1 d'acord amb els dibuixos de disseny per definir les formes de les peces. A més de verificar les dimensions del dibuix, s'ha de reservar un marge de contracció de soldadura tal com ho requereixin els processos pertinents. En general, s'ha de reservar un marge d'1 a 1,5 mil·límetres per a cada soldadura a tope. |
|
Marcatge |
També conegut com a traçat, el marcatge es refereix al procediment d'utilitzar plantilles per marcar les posicions dels forats i les línies de mecanitzat per als contorns de components en plaques i seccions d'acer. Es segueix el principi de "primer peces grans, després peces petites" per maximitzar la taxa d'utilització del material. Mitjançant un disseny optimitzat, la taxa d'utilització global del material pot arribar a superar el 85%, i fins i tot pot superar el 92% després de l'optimització de la nidificació. |
|
Tall |
El tall és el procés de separació de matèries primeres en parts individuals seguint línies marcades. Els mètodes de tall principals inclouen el tall amb gas, el tall per plasma i el tall per làser. L'aplicació generalitzada de la tecnologia de tall de control numèric ha millorat la precisió i l'eficiència de la fabricació d'estructures d'acer. Algunes superfícies tallades estan qualificades per a la soldadura directa sense processament de vores secundàries. |
|
Formant |
Els components no lineals, com ara bigues corbes i canonades doblegades, s'han de donar forma mitjançant flexió en fred o flexió en calent. El plegat en fred es realitza a temperatura ambient i s'aplica a components corbats comuns. Per a la flexió en calent, els acers s'escalfen a 900-1100 ° C abans de la flexió, que s'adopta per a plaques gruixudes o components amb radis de flexió petits. |
|
Assemblea |
El muntatge vol dir combinar peces processades tal com requereixen els dibuixos i fixar-les temporalment mitjançant soldadura per punt. El procediment de muntatge estàndard és el següent: Triturar les costures d'empalmament de les plaques de brida → Eliminar les rebaves de les plaques web → Aconseguir un posicionament precís amb una màquina de muntatge → Muntatge complet d'acer de secció en T d'una sola cara → Girar el conjunt i acabar el conformat global. |
|
Soldadura |
La soldadura és el procediment bàsic en la fabricació d'estructures d'acer amb alts requisits tècnics i un estricte control de qualitat. Els mètodes de soldadura utilitzats habitualment inclouen la soldadura automàtica per arc submergit, la soldadura amb gas CO₂ i la soldadura per arc metàl·lic blindat. |
|
Redreçament |
La tensió tèrmica generada durant la soldadura provocarà la deformació del component, que s'eliminarà mitjançant un redreçament per restaurar la forma geomètrica original. Els mètodes de redreçament habituals inclouen el redreçament mecànic, el redreçament amb flama i el redreçament combinat. L'escalfament a la mateixa posició no s'ha de fer més de tres vegades i el sobreescalfament està estrictament prohibit. |
|
Inspecció |
Durant tot el procés de fabricació, la inspecció serveix com a garantia clau per a la qualitat del producte. La inspecció per fases cobreix principalment la inspecció de matèries primeres, la inspecció en procés i la inspecció posterior a la soldadura. No es permeten defectes mortals com esquerdes i fusió incompleta dins de les soldadures. |
|
Revestiment |
El recobriment proporciona protecció contra la corrosió i el foc per a les estructures d'acer. El sistema de recobriment estàndard consta de tres capes: imprimació epoxi rica en zinc, capa intermèdia de ferro micàci epoxi i capa superior de poliuretà o fluorocarboni. El recobriment resistent al foc s'ha d'aplicar en múltiples capes primes. La temperatura ambient per a l'operació de recobriment no ha de ser inferior a 5 °C, la humitat relativa no ha de superar el 85% i la temperatura superficial de l'acer ha de ser almenys 3 °C superior al punt de rosada. |
|
Lliurament des de fàbrica |
El lliurament és el pas final de la fabricació d'estructures d'acer. Els components que superin la inspecció final se'ls assignaran números de sèrie i marques únics. Els components s'han d'agrupar en grups segons la seqüència d'instal·lació. S'han de col·locar blocs de fusta o juntes de goma entre els components per evitar les ratllades del recobriment. |
IV. Tendències de desenvolupament de la tecnologia moderna de fabricació d'estructures d'acer
Estructura moderna d'acerla fabricació és cada cop més intel·ligent i mecanitzada per millorar la precisió i l'eficiència de la producció. La tecnologia de control numèric, la soldadura automàtica, l'aplicació BIM i la simulació virtual per al premuntatge representen les tendències de desenvolupament futures de la indústria.
La producció d'estructures d'acer és un sistema complet que inclou processos estretament connectats, requisits d'alta precisió i un estricte control de qualitat. Cada procediment, des del disseny fins al recobriment, afecta directament la qualitat dels productes acabats. Amb l'aplicació generalitzada de tecnologies intel·ligents, s'adoptaran estàndards més estrictes per a les estructures d'acer, la qual cosa conduirà a una millora encara més en la qualitat del producte.
Notícies relacionades
- Com seleccionar la mida adequada per a una construcció estable de cavalls de marc d'acer?
- Muntatge d'estructura d'acer in situ + Flux de treball de construcció d'elevació integral + Consideracions clau
- Per què triar una construcció de casa de marc d'acer prefabricat de doble capa per a la vida moderna?
- Nou punts clau per al disseny i construcció d'edificis de fàbriques d'estructures d'acer
- Com pot millorar la gestió de les granges avícoles la construcció de coberts de pollastre amb estructura d'acer?
- Edificis industrials "a l'estil locomotora": l'oficina de tres pisos hauria de ser d'acer o de formigó?
Deixa'm un missatge